Comté de Johnson, Kansas, États-Unis
Rejet de l’azote pour la production de GNR à partir de gaz d’enfouissement
Détails du projet
Technologie : AMP de rejet de l’azote
Mise en service : 2019
Source de biogaz : site d’enfouissement
Utilisation finale : GNR injecté dans le réseau
Caractéristiques techniques
Capacité : 4 823 Nm³/h / 3 000 SCFM
Composition du gaz d’alimentation : 87,7 % CH₄, 5 % CO₂,
7 % N₂, 0,3 % O₂, 100 % HR
Spécifications de conception GNR / biométhane : 97 % CH₄, 0,06 % CO₂,
2,9 % N₂, 0,04 % O₂
Consommation d’énergie de l’installation de valorisation :
0,42 à 0,48 kW/SCFM (0,26 à 0,30 kWh/Nm³) de biogaz brut
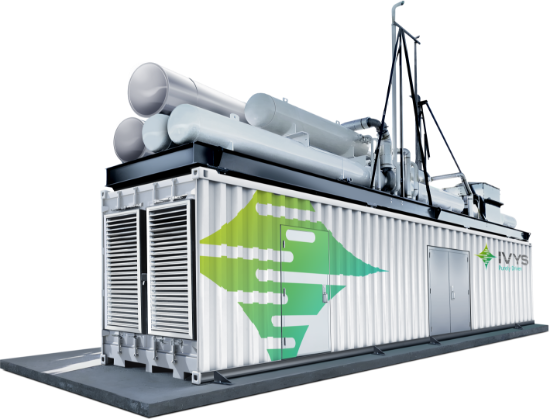
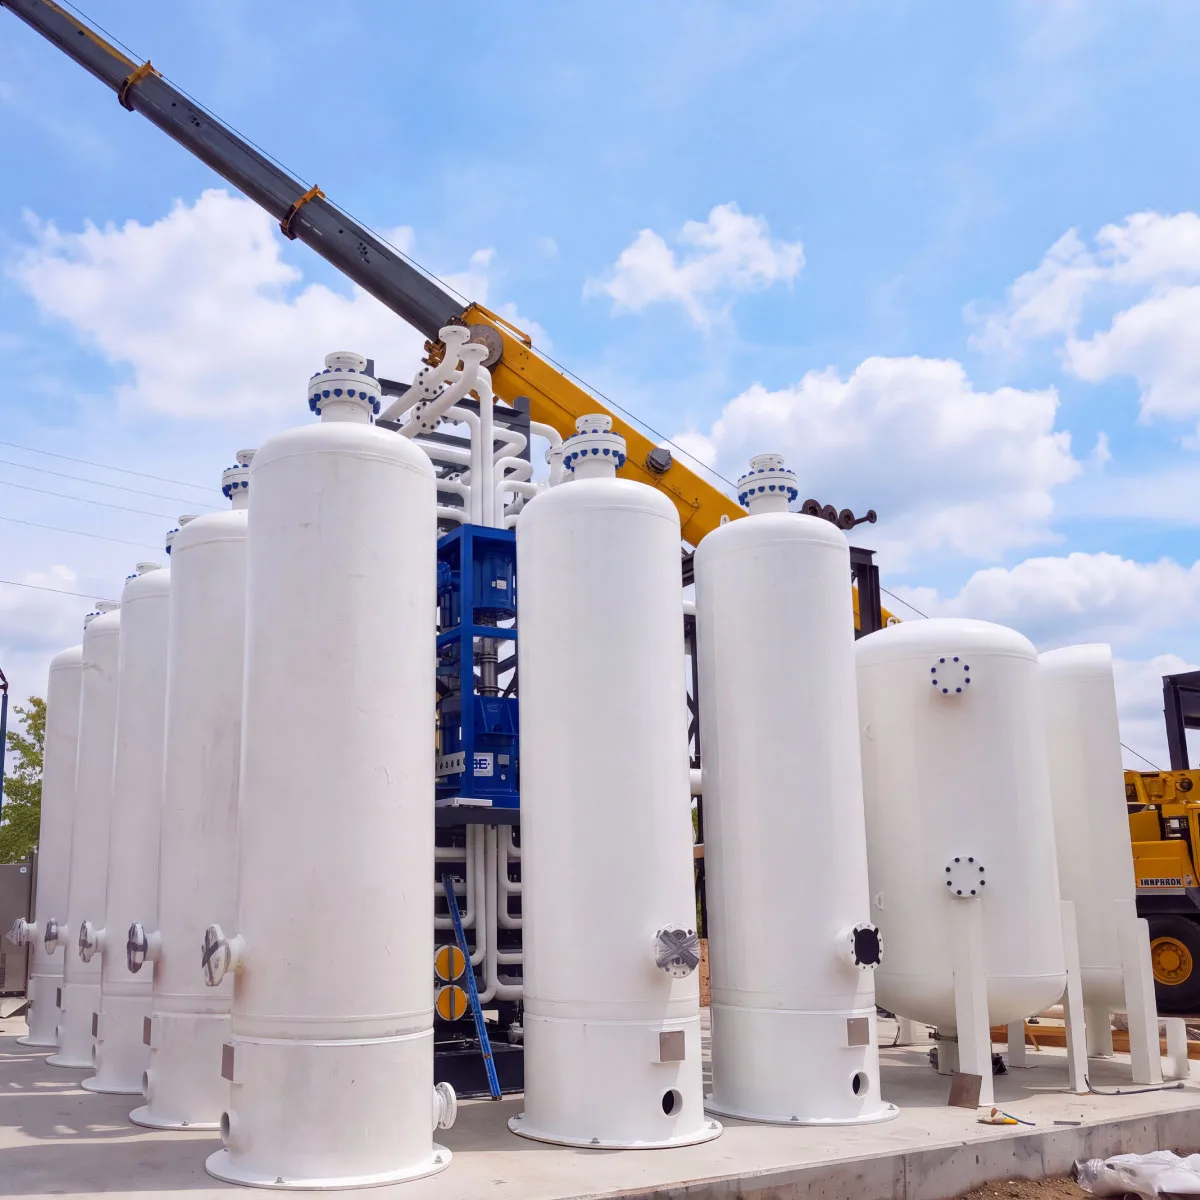
Au site d’enfouissement du comté de Johnson, près de Kansas City, un système AMP de rejet de l’azote d’Ivys a été ajouté à une usine existante de production de GNR à partir de gaz d’enfouissement. Il a réduit la teneur en N2 de 7 % à 2,9 % et fait passer la teneur en CH4 du gaz produit de 87,7 % à 97 %, ce qui le rend apte à l’injection dans le réseau.
Le défi : trop d’azote pour le réseau
Depuis 2008, l’usine d’Aria Energy dans le comté de Johnson transformait le gaz d’enfouissement en GNR et produisait environ 3 480 MMBTU par jour (environ 3 670 GJ par jour). Son procédé existant éliminait le CO2, mais l’air qui s’infiltrait dans les puits de captage laissait environ 7 % de N2 dans le gaz traité. À 87,7 % de CH4, le gaz ne respectait pas les limites du réseau quant au pouvoir calorifique et aux gaz inertes. Aria avait besoin d’une étape d’épuration finale capable de :
- Éliminer l’azote, et pas seulement le CO2 : les molécules de N2 et de CH4 sont de taille semblable, si bien qu’un système AMP classique d’élimination du CO2 ne peut pas les séparer.
- S’intégrer à une usine en exploitation : se raccorder en aval du système existant d’élimination du CO2 sans reconstruire l’amont de l’usine.
- Limiter les pertes de méthane : à 3 000 SCFM (environ 4 800 Nm³/h), chaque point de pourcentage de récupération représente des revenus importants.
La solution : une unité de rejet de l’azote conçue autour de valves rotatives
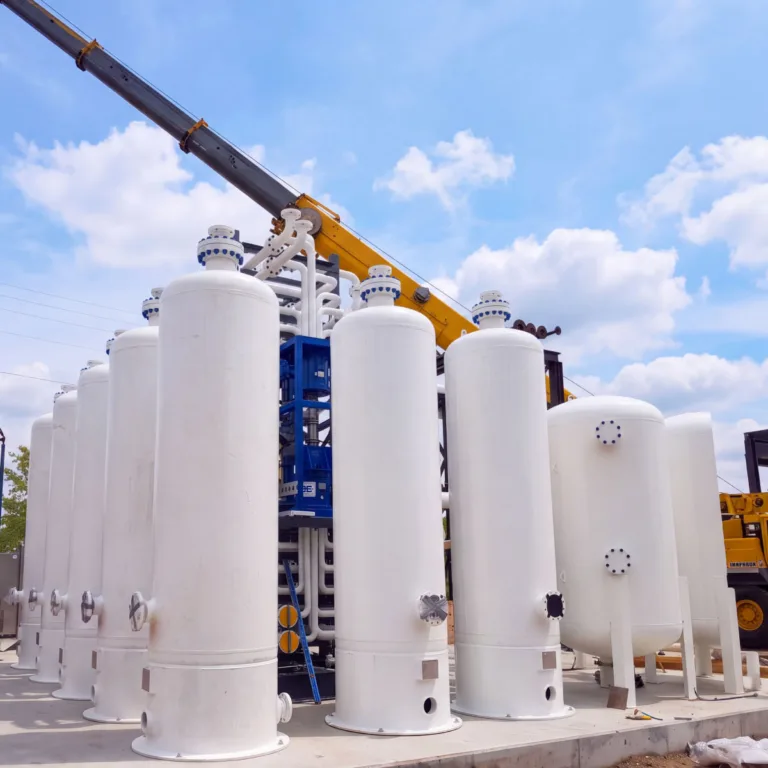
Ivys (anciennement Xebec Adsorption) a conçu une unité de rejet de l’azote à installer en aval de l’étape existante d’élimination du CO2 :
- Alimentation : le gaz traité sort du système existant.
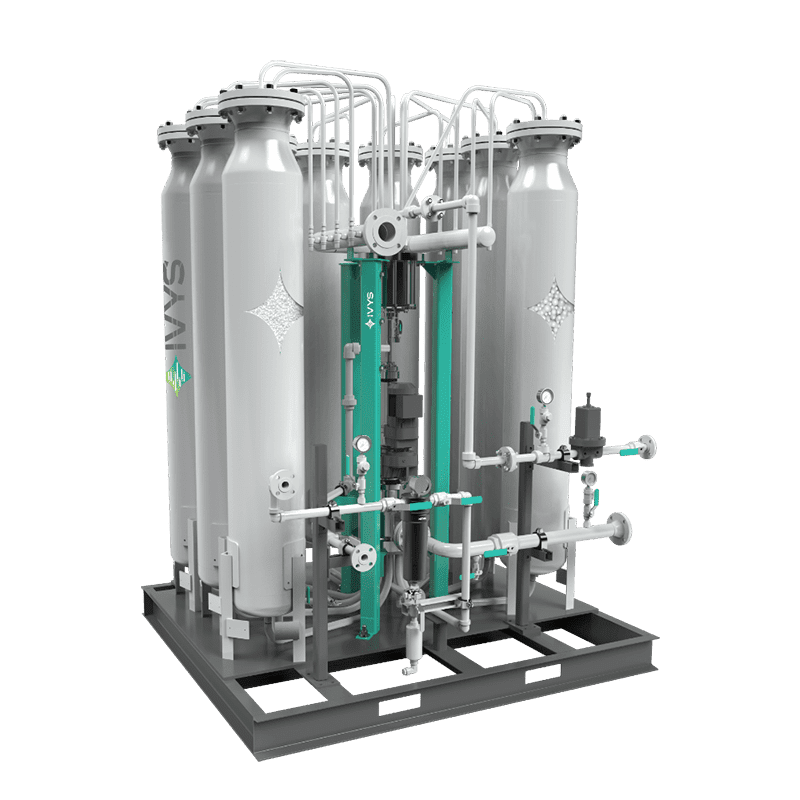
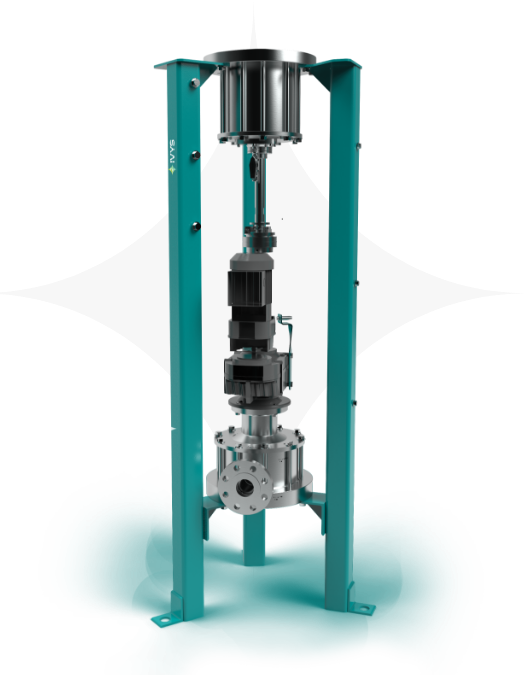
- AMP : trois valves rotatives G4 synchronisées commutent entre neuf lits d’adsorbant identiques pour séparer le N2 et l’O2 du CH4.
- Produit : du GNR prêt à être livré dans le réseau.
- Échappement : des pompes à vide aspirent le gaz d’échappement riche en azote à travers un réservoir tampon.
Rendement : de 7 % à 2,9 % d’azote, et pourquoi c’est important pour les exploitants de sites d’enfouissement
À mesure que les sites d’enfouissement vieillissent, les infiltrations d’air font augmenter la teneur en azote, alors que de nombreuses usines de GNR plus anciennes ont été conçues uniquement pour éliminer le CO2. Le comté de Johnson montre comment l’ajout d’un système AMP permet de rétablir la conformité au réseau sans remplacer l’usine.
- Mise à niveau plutôt que reconstruction : l’unité se raccorde en aval de l’étape existante d’élimination du CO2, et le gaz recyclé est renvoyé à la soufflante existante.
- Une unité, trois gaz inertes : l’unité élimine le N2, l’O2 et le CO2 résiduel dans un seul système AMP.
- Récupération élevée pour une unité de rejet de l’azote : taux de récupération prévu de 93 %.
- Faible puissance d’entraînement : les valves rotatives remplacent des dizaines de vannes de commutation.
- Conçu pour une longue durée de vie en cyclage : les enceintes sont conçues et soumises à une analyse de fatigue pour 4 millions de cycles de pression.