Les déchets municipaux enfouis sont bien plus que des ordures : ils représentent une ressource énergétique.

Lors de sa décomposition dans les sites d’enfouissement, la matière organique produit du méthane, un puissant gaz à effet de serre. Une fois capté et valorisé, ce méthane devient du gaz naturel renouvelable (GNR) : un combustible prêt à être injecté dans le réseau gazier, interchangeable avec le gaz naturel conventionnel, qui réduit les émissions, détourne les déchets de l’enfouissement et transforme nos ordures quotidiennes en une source d’énergie précieuse à faibles émissions de carbone.

Le gaz d’enfouissement est toutefois l’une des sources de biogaz les plus exigeantes à valoriser en GNR : sa composition varie fortement, il présente des teneurs élevées en composés organiques volatils (COV) et en siloxanes, et souvent une teneur élevée en azote en raison des infiltrations d’air dans le réseau de captage.
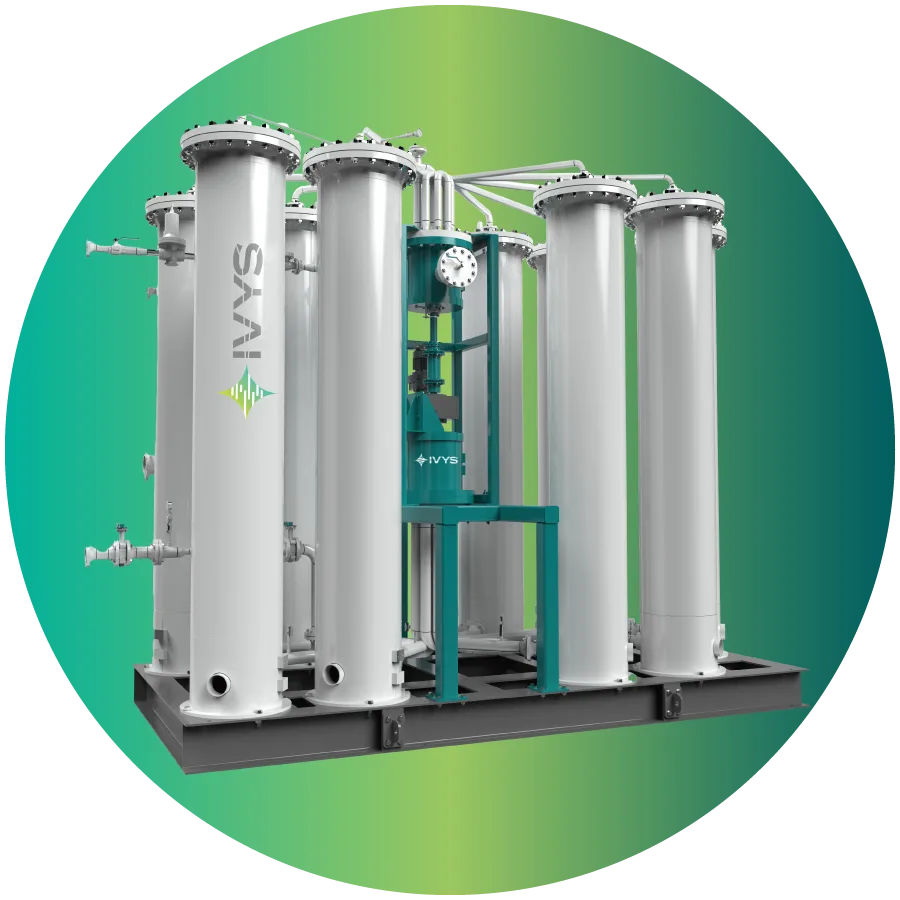
Les systèmes d’adsorption modulée en pression (AMP) d’Ivys Adsorption sont conçus spécialement pour relever ces défis grâce à une conception modulaire et hautement configurable. Les solutions vont d’une seule étape d’AMP qui élimine le CO2, l’O2 et le N2 jusqu’à des configurations AMP à plusieurs étapes, y compris des unités de rejet de l’azote (URA, en anglais NRU) dédiées, qui maintiennent une pureté constante du méthane même en cas de forte dilution par l’azote. Les systèmes Ivys peuvent aussi intégrer une unité de récupération secondaire (URS, en anglais SRU) qui capte le méthane autrement perdu dans les gaz d’échappement, ce qui maximise la récupération globale du méthane et améliore la rentabilité du projet.

Grâce à cette approche souple et évolutive, les solutions AMP d’Ivys s’adaptent à l’évolution de la qualité du gaz d’enfouissement au fil des ans et offrent un rendement fiable, une récupération élevée du méthane et une résilience opérationnelle à long terme, même dans les applications de gaz d’enfouissement les plus exigeantes.

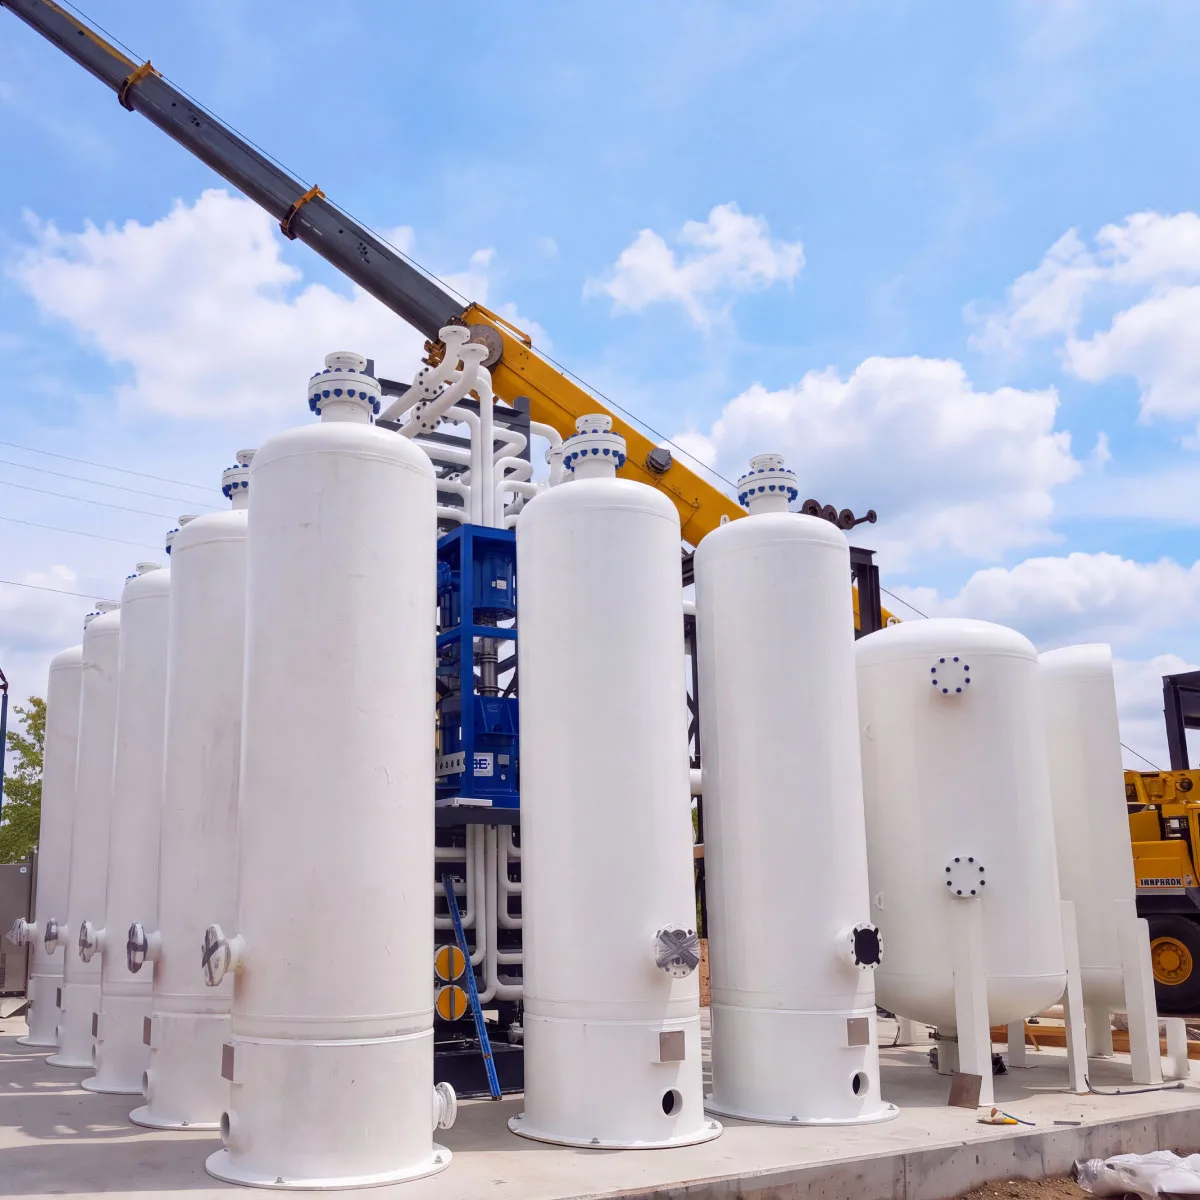
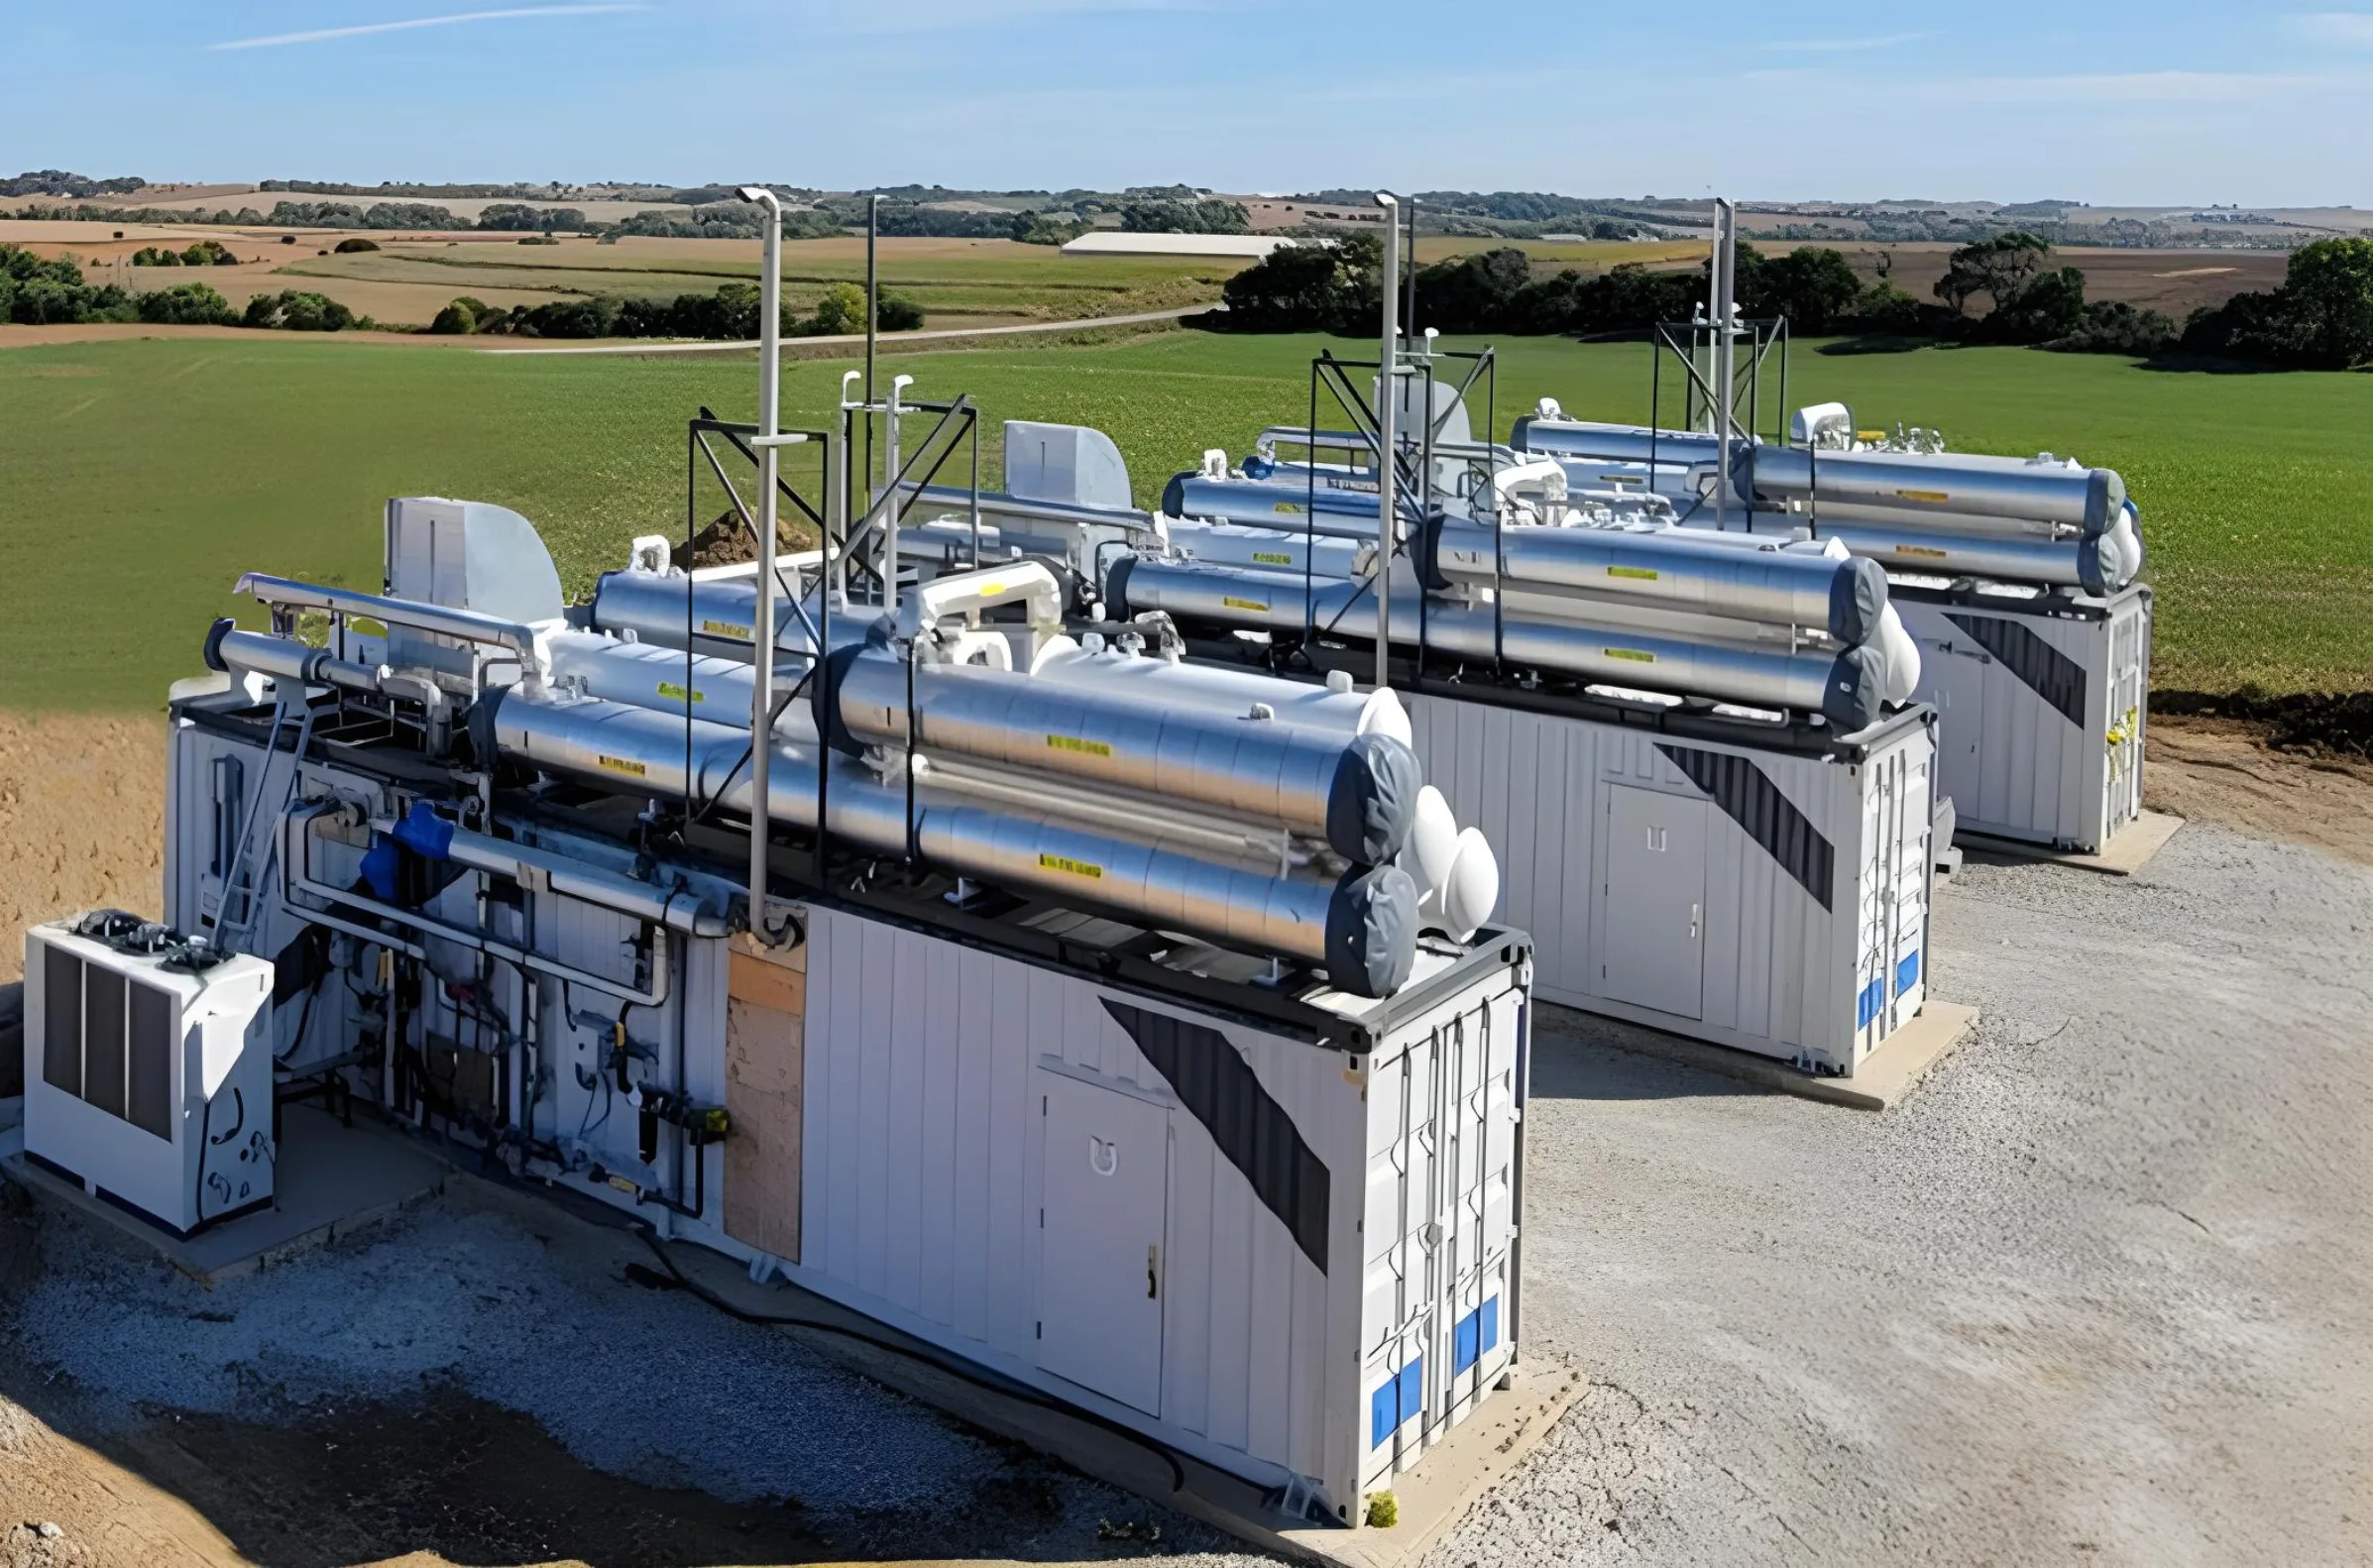
Système AMP d'Ivys pour la valorisation du gaz d'enfouissement en GNR

Traitement du gaz d’enfouissement : le procédé

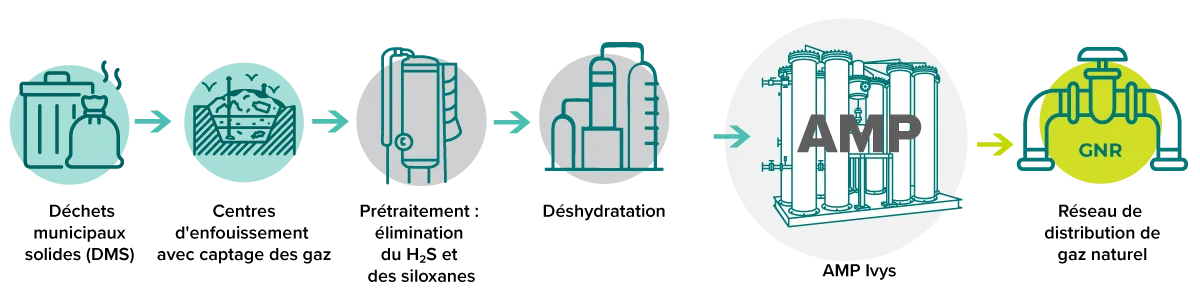
Amener le biogaz au degré de pureté requis pour le GNR ou le bioGNC, c’est éliminer l’eau, le dioxyde de carbone, le sulfure d’hydrogène et d’autres éléments à l’état de traces, et pas seulement réaliser l’étape de séparation principale qui concentre le méthane. Un système AMP n’est fiable que si le gaz qui l’alimente l’est aussi : c’est pourquoi Ivys conçoit toute la chaîne de traitement.

Schéma du traitement du gaz d'enfouissement pour produire du GNR avec l'AMP d'Ivys

Élimination de l’humidité

Refroidissement et séchage pour amener le gaz saturé du champ de puits à un point de rosée stable et protéger les adsorbants en aval contre l’entraînement de liquide. L’élimination de l’humidité, des siloxanes et du soufre constitue la première étape standard sur les sites d’enfouissement.

Élimination du H₂S

Charbon actif ou matériau à base de fer, dimensionné en fonction de la charge mesurée sur le site et de l’intervalle de remplacement visé, plutôt que selon une règle empirique générique.

Épuration finale des siloxanes et des COV

Lits d’adsorbants spécialisés qui éliminent les siloxanes et les composés halogénés en amont de l’unité AMP et de l’unité de compression.

Désoxygénation

Les limites d’oxygène imposées par les réseaux gaziers sont strictes : généralement de 0,2 % en volume selon la Rule 30 en Californie, et de 0,1 % ou moins sur certains réseaux américains. L’AMP d’Ivys élimine l’oxygène par adsorption lors de l’étape de valorisation. Lorsque la teneur en oxygène du gaz d’alimentation dépasse la capacité de l’AMP, une étape d’élimination catalytique est intégrée à la chaîne.

Valorisation par l’AMP à valve rotative à cycle rapide d’Ivys

AMP à valve rotative à cycle rapide avec adsorbants avancés, conçue pour maintenir les spécifications du produit malgré les variations de débit et de composition observées en conditions réelles dans un champ de puits.

Injection du produit

Comptage final au point d’interconnexion, y compris l’odorisation, la régulation de la pression, les vannes, la nomination du gaz et la surveillance de la qualité du gaz conformément aux exigences du réseau gazier.

Le gaz d’enfouissement n’est pas du gaz de digesteur

Le gaz d’enfouissement et le gaz de digesteur diffèrent fondamentalement dans la manière dont le méthane est capté. Un site d’enfouissement produit du méthane de façon passive, à mesure que les déchets enfouis se décomposent pendant des décennies; il faut donc un réseau de puits conçu pour intercepter le gaz qui s’échapperait autrement sans contrôle. Le réseau de captage extrait le gaz de la masse de déchets sous dépression, ce qui aspire également de l’air à travers le recouvrement, les talus et le champ de puits. Aux États-Unis et ailleurs, les exploitants surveillent les émissions en surface et chaque tête de puits (méthane, oxygène, azote, température et pression) afin d’assurer l’efficacité du système et d’éviter les entrées d’air excessives. Ils suivent également les débits de gaz, déclarent ces données et prennent des mesures correctives lorsqu’une lecture dépasse les limites prescrites.

Le gaz de digesteur, lui, est produit dans des cuves étanches conçues à cet effet, dans des conditions contrôlées, ce qui permet un captage presque total et une teneur en méthane constante.

Tout projet de site d’enfouissement doit tenir compte de trois aspects clés qu’un projet de digesteur n’a pas à gérer.

Azote et oxygène

Les infiltrations d’air introduisent du N₂ et de l’O₂, et les exigences d’injection dans le réseau sont intransigeantes pour les deux. La Rule 30 de SoCalGas en Californie, une référence largement citée, plafonne les gaz inertes totaux (CO₂, N₂ et O₂ combinés) à 4 % en volume et l’oxygène à 0,2 %, et fixe un pouvoir calorifique minimal de 990 BTU/pi³ (36,8 MJ/m³). Or, on ne peut retirer qu’une quantité limitée d’azote en une seule étape. C’est la teneur en azote du gaz fourni par le champ de puits qui détermine le nombre d’étapes de séparation AMP, et ce nombre d’étapes constitue le principal facteur des dépenses d’investissement (CAPEX) pour la valorisation d’un site d’enfouissement.

Contaminants à l’état de traces

Le gaz d’enfouissement ne contient pas seulement du méthane et du CO₂ : il transporte aussi divers contaminants à l’état de traces, formés lorsque des déchets variés (appareils électroniques, produits de soins personnels, produits de nettoyage, plastiques, débris de construction) se décomposent ensemble. Les siloxanes, présents dans des produits tels que les cosmétiques, les déodorants et les produits de nettoyage, forment, lors de la combustion, des dépôts de silice abrasifs (semblables à du verre) qui endommagent les moteurs, les turbines et les équipements de valorisation. Les composés halogénés provenant des solvants, des plastiques et des aérosols peuvent, lors de la combustion, former des acides corrosifs (comme l’acide chlorhydrique) qui endommagent les équipements et les gazoducs. Leurs teneurs peuvent varier considérablement au fil de l’évolution du site. La Californie exige que le biométhane injecté dans un gazoduc de transport public respecte des limites relatives à 17 constituants précis du gaz d’enfouissement.

Une cible mouvante

La quantité et la composition du gaz dépendent du type et de l’âge des déchets, de leur teneur en matière organique, de l’humidité et de la température, des facteurs qui varient au cours de la vie d’un site d’enfouissement. L’humidité a une plage idéale : trop faible, elle ralentit la décomposition; trop élevée, elle laisse du liquide libre qui peut noyer les puits et les collecteurs. Le débit et la composition du gaz varient de la première à la dixième année et au-delà. Une usine conçue uniquement sur la base des caractéristiques du gaz d’enfouissement au moment de sa mise en service risque d’afficher un rendement insuffisant dès la cinquième année.

L’azote détermine la configuration

Le système de valorisation du gaz d’enfouissement doit être conçu en fonction de la teneur en azote. Le prétraitement peut éliminer l’humidité, le H₂S et les siloxanes du gaz d’alimentation. Ivys propose des solutions préconfigurées pour la valorisation du gaz d’enfouissement, classées en trois plages de teneur en azote.

Une conception modulaire qui suit l’évolution du gaz

De nouveaux modules peuvent être ajoutés au besoin, selon la réglementation ou l’évolution du site d’enfouissement. L’exploitant peut ainsi se préparer à l’avenir tout en réduisant ses dépenses d’immobilisations.

N₂ à l’alimentation
(% mol, sec)
Options modulaires d’Ivys Fonctionnement Ce que cela signifie pour le projet
Moins de 4 % AMP à une étape : Biostream ou système monté sur châssis Une seule chaîne AMP élimine le CO₂, le N₂ et l’O₂; les gaz inertes résiduels restent sous la limite fixée par le réseau. CAPEX, charge parasite et encombrement les plus faibles. Entièrement modulaire et évolutif : on ajoute des chaînes à mesure que le site se développe.
De 4 % à 8 % AMP à deux étapes : chaînes en série avec recirculation Une deuxième étape d’adsorption traite le produit enrichi de la première et rejette les gaz inertes, tandis que le méthane de la fraction intermédiaire est recirculé en tête du procédé. Respecte la spécification du réseau sans procédé cryogénique. Besoin de recompression plus élevé qu’avec une seule étape, mais coût nettement inférieur à celui d’une unité de rejet de l’azote dédiée.
Plus de 8 % AMP + URA : rejet de l’azote dédié L’AMP élimine la majeure partie du CO₂; une unité de rejet de l’azote en aval retire l’azote jusqu’au niveau exigé par le réseau et renvoie un produit riche en méthane vers le module d’injection. Convient aux champs de puits vieillissants ou surexploités qu’on ne peut pas corriger à la source. CAPEX et consommation d’énergie les plus élevés : d’où l’intérêt d’examiner d’abord le champ de puits de près.

Ces plages de teneur en azote servent de guide de présélection pour les projets. Toutefois, le choix d’une solution optimisée de valorisation du gaz d’enfouissement dépend également de facteurs tels que la concentration en méthane du gaz d’alimentation, la teneur en oxygène, les teneurs acceptables en gaz inertes et les limites de pouvoir calorifique précisées dans votre entente d’interconnexion. Ces facteurs peuvent varier considérablement d’un réseau gazier à l’autre et d’une région à l’autre. De plus, toute solution doit tenir compte de l’évolution prévue du champ de puits tout au long de la durée de vie du projet.

Une étape

Moins de 4 % N2

Gaz d’enfouissement

Prétraitement

H2O · H2S · siloxanes

↓

AMP

Élimination CO2 · N2 · O2

↓

GNR

vers le réseau gazier

Deux étapes

4 à 8 % N2

Gaz d’enfouissement

Prétraitement

H2O · H2S · siloxanes

↓

AMP, étape 1

CO2 · N2 · O2

↓

AMP, étape 2

élimination supplémentaire des inertes

↓

GNR

vers le réseau gazier

AMP + URA

Plus de 8 % N2

Gaz d’enfouissement

Prétraitement

H2O · H2S · siloxanes

↓

AMP

CO2 · N2 · O2

↓

URA

rejet de l’azote

↓

GNR

vers le réseau gazier

96 % – 99+ %

Pureté du CH4

20+

Ans de
fiabilité à vie

90+ %

Récupération globale du méthane – gaz d’enfouissement

10 à 20+

Ans de durée de vie
des adsorbants AMP

100+

Installations de biogaz dans le monde

2006

Première
installation au gaz d'enfouissement

Purement propulséPurement propulséPurement propulsé
Des gens. Des histoires. Des événements.